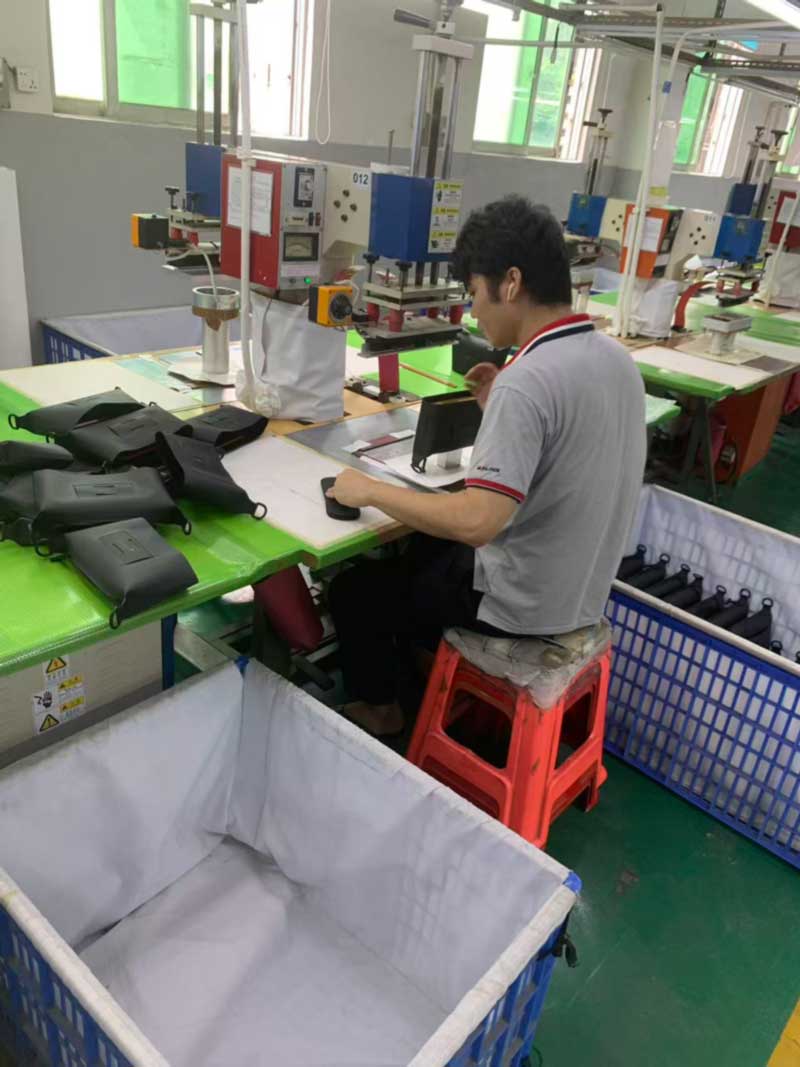
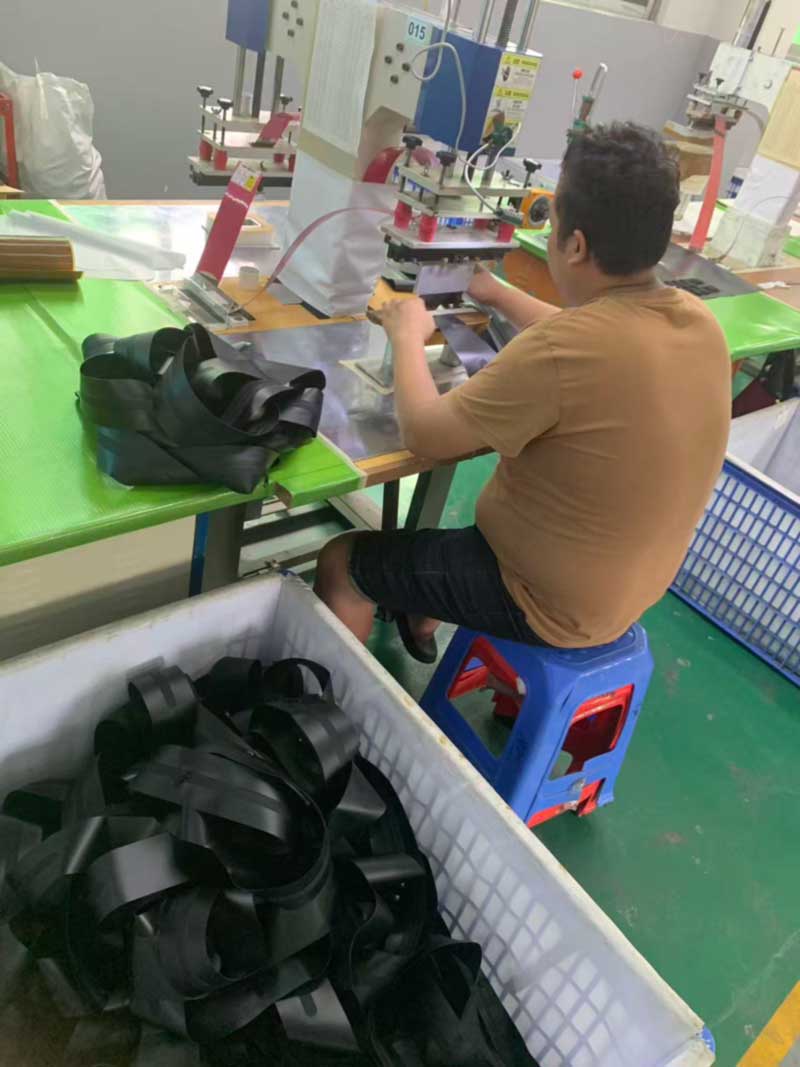
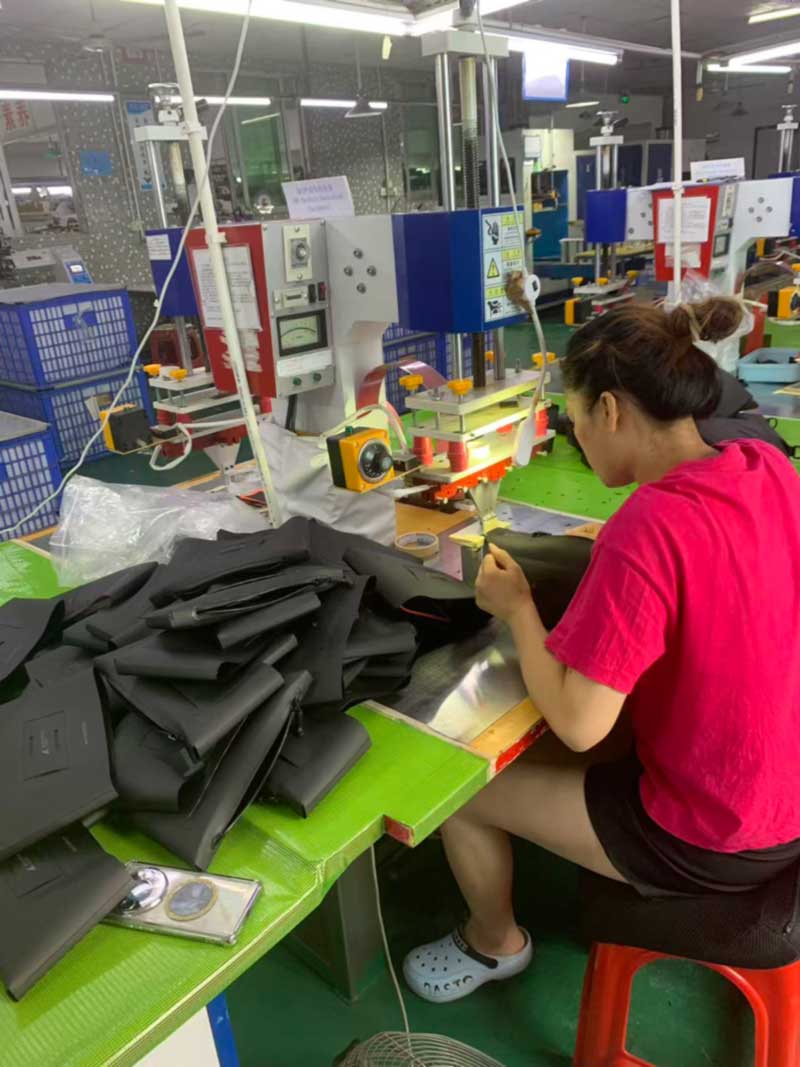
Párese al frente de nuestra sala de soldadura y cuente las estaciones. Cada uno tiene un número grabado en la máquina (011, 012, 015, 020, 021), su propio troquel sujeto en la prensa, su propia bandeja de componentes y su propio contenedor forrado debajo que recoge las piezas terminadas. Ninguno de ellos está haciendo un bolso. Cada uno de ellos está haciendo una pieza de uno.
Esa es la parte de la construcción soldada que los compradores rara vez ven, y es la parte que determina el tiempo de entrega, el costo de las herramientas y por qué un producto soldado no puede cotizarse a partir de una fotografía.
Cada estación lleva su propio troquel, su propia bandeja de componentes y su propio contenedor. Ninguno de ellos está haciendo una bolsa entera.
Las bolsas cosidas se ensamblan a partir de paneles; Las bolsas soldadas se ensamblan a partir de piezas.
Un paquete cosido convencional se construye a partir de paneles planos unidos en la máquina, y la mayoría de sus pequeñas características (un asa, una pestaña con anillo en D, un bucle de compresión) se agregan cosiendo correas en un panel a medida que se une. Las manos del operador y el margen de costura hacen la localización.
La construcción soldada no funciona de esa manera. Una soldadura necesita una presión uniforme y una permanencia uniforme en toda su área, lo que significa que cada elemento debe quedar plano dentro de un troquelado para ese elemento. Una plataforma de anclaje con mango es un troquel. Un parche de montaje con anillo en D es otra. Un panel trasero acolchado con canales de ventilación es otro, al igual que cada bucle de cincha soldado en una cara, cada refuerzo del extremo de la cremallera, cada placa base.
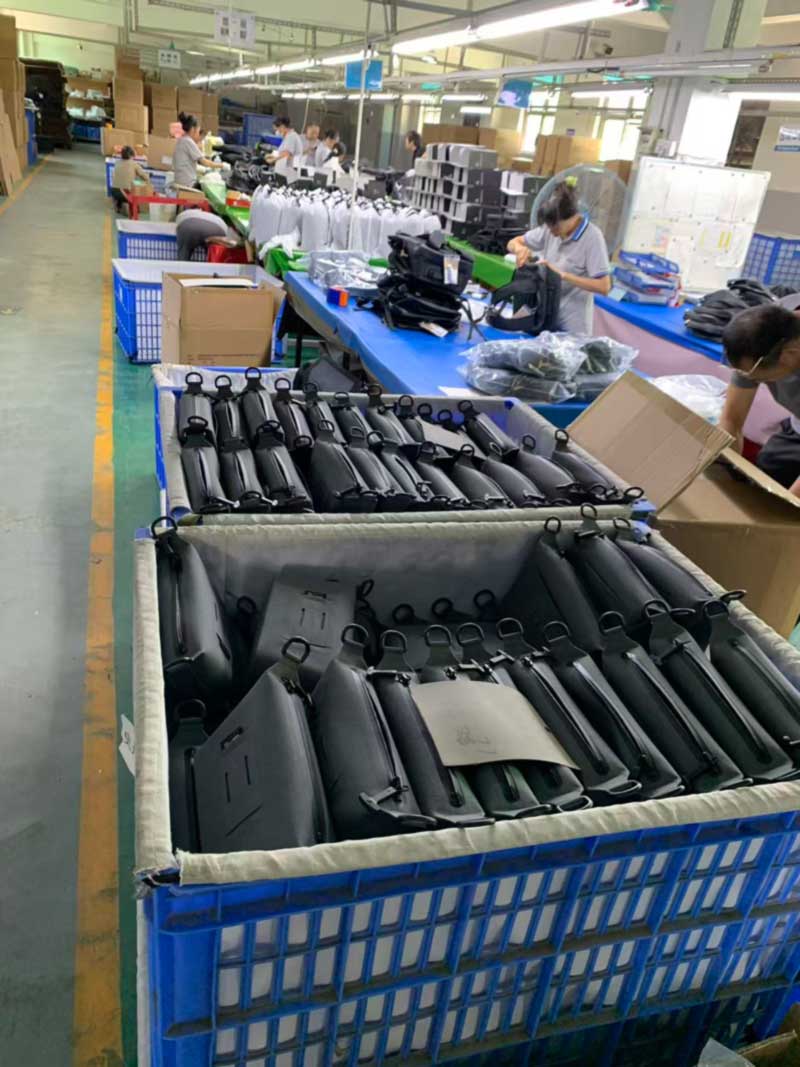
Cuéntelos en un paquete de tamaño mediano y el número caerá entre veinte y treinta subconjuntos soldados antes del cierre final, cada uno producido en su propia estación, cada uno acumulándose en su propio contenedor, todos los cuales deben llegar al ensamblaje final en cantidades iguales. Los contenedores que corren por el pasillo no son de almacenamiento. Son el trabajo en progreso de una construcción que es paralela en lugar de lineal.
Bucles de correas y parches de anclaje soldados en lotes, delante de los paneles en los que se montarán.
Lo que eso significa para herramientas, muestreo y MOQ
A continuación se detallan tres consecuencias prácticas que explican la mayoría de las preguntas que nos hacen los compradores en la etapa de cotización.
Primero, herramientas. Cada nueva geometría de característica necesita un troquel. Un paquete que reutiliza nuestras geometrías de anclaje y bucle existentes casi no lleva herramientas nuevas; un paquete que presenta sus propias formas de hardware, un perfil de manija diferente y un nuevo patrón de canales en el panel posterior lleva varios troqueles antes de que exista la primera muestra. Por eso, dos bolsos que parecen igualmente complejos pueden tener precios muy diferentes, y por eso nos preguntamos desde el principio qué detalles son realmente específicos de la marca y cuáles son simplemente la versión que aparecía en la foto de referencia.
En segundo lugar, el tiempo de muestreo. Nuestra ventana de muestra estándar es de 7 a 15 días, y cuando un programa llega a ese rango es casi exclusivamente una cuestión de herramientas más que de ensamblaje. Cortar y probar un troquel lleva días; ensamblar la muestra lleva horas.
Tercero, cantidad mínima de pedido. MOQ de 300 piezas en la mayoría de los modelos no es un piso comercial arbitrario. Es el punto en el que la configuración de la matriz, la aprobación de la primera pieza y el cambio de línea en más de veinte estaciones se amortizan en un costo unitario sensato. Por debajo de eso, el costo de instalación por bolsa aumenta más rápido de lo que la mayoría de los compradores esperan.
La otra cara es que una vez que existen los troqueles, los pedidos repetidos son rápidos y consistentes. La estación realiza el mismo ciclo de fusión cada vez en lugar de depender de que un operador reproduzca a simple vista el margen de costura, razón por la cual los programas soldados generalmente muestran menos variación entre tiradas de producción que los equivalentes cosidos.
Una característica que no puede quedar plana en una matriz no se puede soldar: la geometría decide las herramientas antes de que se bloquee el diseño.
Las piezas que son productos por derecho propio.
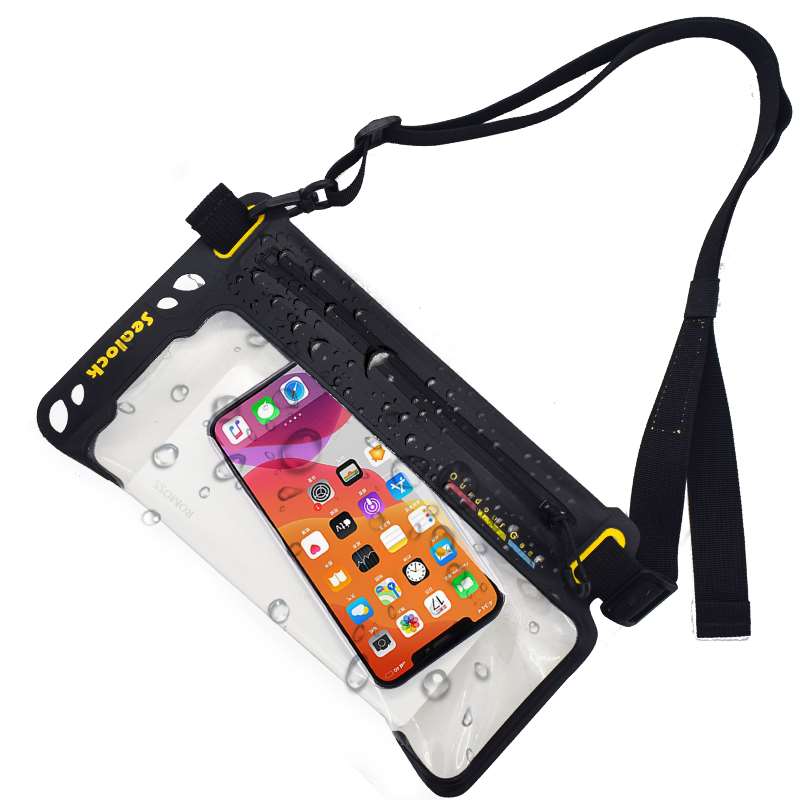
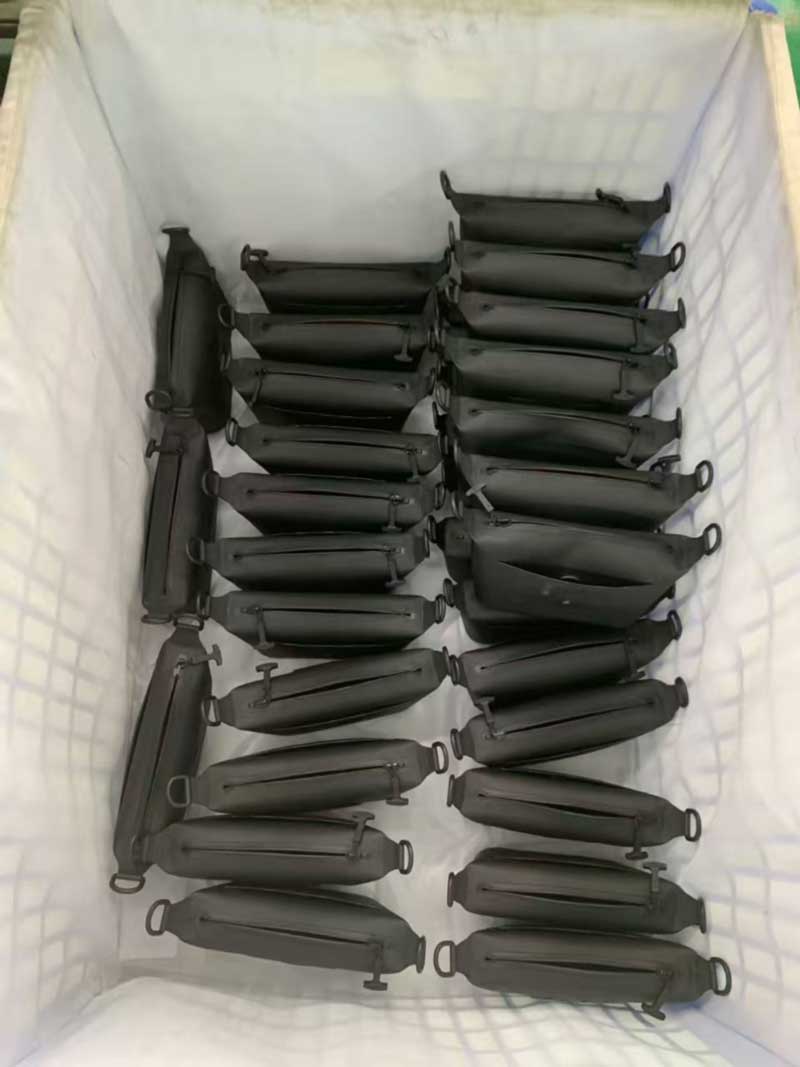
No todo lo que hay en el suelo es un componente. Las mismas estaciones que sueldan parches de anclaje también producen artículos pequeños completos (eslingas para botellas soldadas, bolsas tecnológicas, estuches para eslingas cónicos) que salen de la línea como unidades terminadas en lugar de subconjuntos.
Vale la pena mencionarlos porque las marcas frecuentemente los subestiman. Un accesorio soldado pequeño conlleva casi la misma carga de herramientas que uno grande: todavía necesita troqueles, todavía necesita la aprobación de la primera pieza, todavía necesita su propio estándar de color. Lo que no incluye es la mano de obra de ensamblaje, razón por la cual los accesorios son a menudo la forma más eficiente para que una marca amplíe una colección, y también por la cual cotizar una a una fracción del precio de una mochila rara vez refleja lo que realmente cuesta montarla.
Eslingas soldadas terminadas: en las mismas estaciones que producen componentes para paquetes más grandes.
Tres clientes, tres paquetes completamente diferentes, una tarde
En el otro extremo del piso, el Grupo de Embalaje 1 estaba ejecutando tres programas simultáneamente, y la diferencia entre ellos es una imagen útil de lo que realmente significa en la práctica "listo para la venta al por menor".
Un programa se empaqueta en cajas plegables impresas con una bolsa blanca para el polvo con cordón separada por unidad: una presentación de venta minorista donde la caja es parte de la experiencia del producto. Un segundo paquete se empaqueta en bolsas postales impresas que llevan marcas regulatorias y de identificación del producto, diseñadas para envío directo al consumidor donde lo primero que toca el cliente es la bolsa misma. Un tercero empaqueta en bolsas de polietileno individuales dentro de cajas de exportación impresas con las marcas de la propia caja del comprador, destinadas a un centro de distribución en lugar de a una puerta.
Misma fábrica, misma semana, tres definiciones diferentes de acabado. Cada uno tiene su propia lista de componentes, su propia lógica de conteo y sus propios modos de falla, y ninguno de ellos tolera ser improvisado al final de una ejecución. Los componentes del embalaje se ordenan y se equipan según el plan de producción de la misma manera que la tela de la carrocería, porque un contenedor que está completo excepto por las bolsas para el polvo no es un contenedor que pueda enviarse.
Grupo de embalaje 1: cajas de cartón para venta minorista, bolsas para polvo por unidad y otros dos formatos de embalaje que se ejecutan la misma tarde.
Donde la sala de soldadura se encuentra con nuestro propio rango de compresión
La lógica del subconjunto anterior también es la razón por la que nuestro propiobolsa de compresión con bomba integradase ve como se ve. La carcasa de la bomba no está encajada en un bolsillo ni cosida; Está soldado directamente al panel de la carrocería en una estación dedicada con un troquelado alrededor del perfil de la carcasa, que es lo que permite sellar la interfaz en lugar de simplemente cubrirla.
Lo mismo se aplica a la válvula en elversión con bomba manualy el marco de la ventana soldado en ambos. Cada una de ellas es una estación separada, una matriz separada y una verificación en línea separada, y cada una de ellas se verifica en el producto terminado mediante nuestro procedimiento estándar de retención de vacío: evacuar, dejar reposar durante veinticuatro horas y determinar cualquier pérdida de aire.
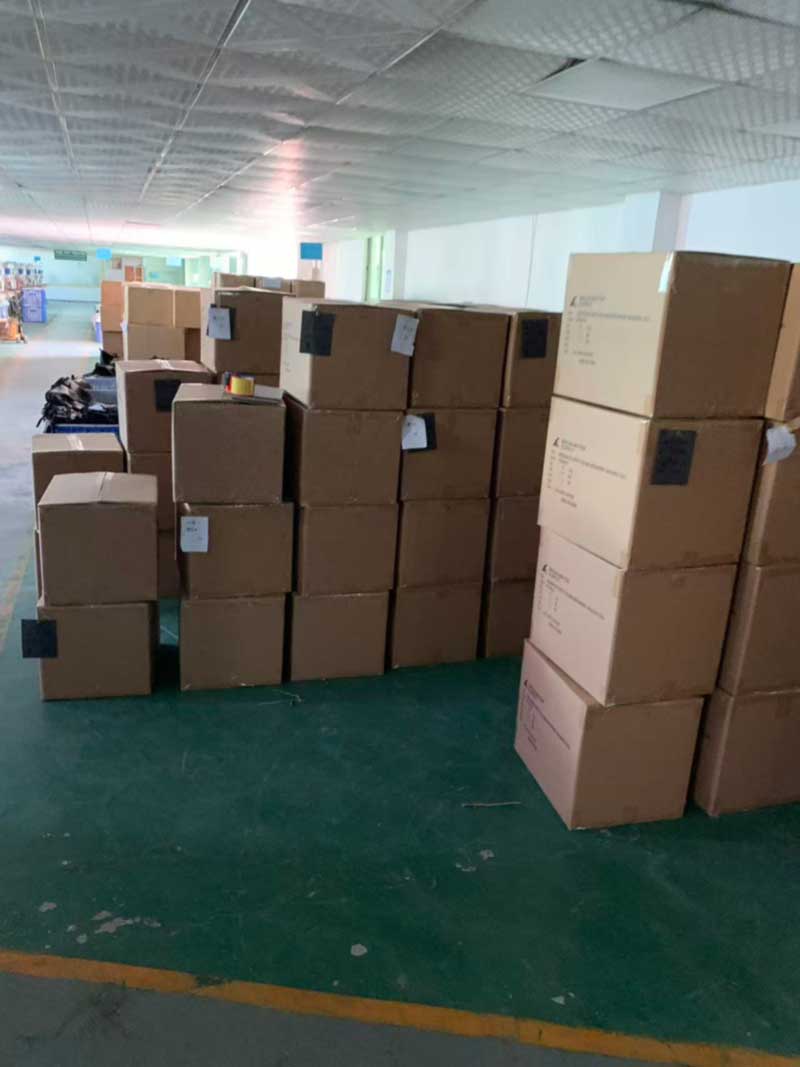
Cajas marcadas según las especificaciones del comprador, preparadas para su recogida.
Para compradores que especifican un programa soldado
La conclusión útil para cualquiera que desarrolle con nosotros es tratar la geometría de las características como un factor de costos al mismo nivel que el material y la capacidad. Reutilizar una geometría comprobada de anclaje o bucle donde la marca no tiene una visión firme al respecto y gastar el presupuesto de herramientas en los dos o tres detalles que son genuinamente distintivos produce un mejor producto en un plazo más corto que distribuir la novedad de manera uniforme en cada parte de la bolsa.
Sealock ha construido equipos soldados a prueba de agua durante más de 20 años, con soldadura de alta frecuencia y costura interna en paralelo en Dongguan y en nuestras instalaciones en la ciudad de Ho Chi Minh, para que los compradores puedan elegir el origen que se adapte a su posición arancelaria sin renegociar las especificaciones. Los términos estándar son FOB Guangdong, de 7 a 15 días para muestreo, de 30 a 45 días para producción en masa y MOQ de 300 piezas en la mayoría de los modelos, con puntos de control IQC, IPQC y OQC como estándar e inspección SGS o QIMA disponibles a pedido. Las cajas de venta al por menor, las bolsas para el polvo, los sobres impresos, las etiquetas colgantes y las marcas de cajas especificadas por el comprador se manejan internamente.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик