La mayor parte de lo que sale de nuestra sala de soldadura es negro, carbón o un color sólido, y por una buena razón: los sólidos son indulgentes. Esta semana la fila parecía diferente. Se ejecutaban a la vez tres programas de estampado integral: un estampado de palmeras tropicales, un ikat geométrico y un motivo de olas a gran escala, todos sobre tela revestida impermeable, todos destinados a bolsas secas con tapa enrollable y mochilas secas.
La tela revestida estampada no es simplemente una tela sólida con una imagen. Cambia la mesa de corte, la ventana de soldadura, los criterios de inspección y la forma en que el comprador debe especificar el producto. Así es como se ve realmente en una planta de producción.
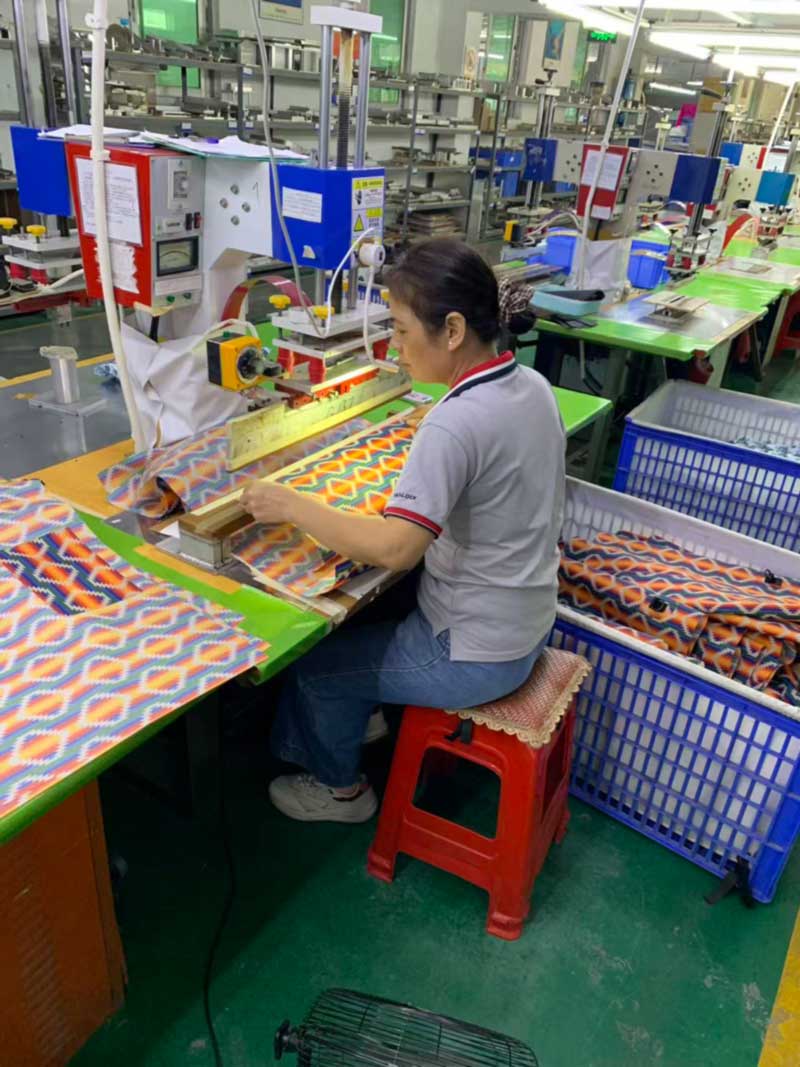
Soldar un panel impreso. La impresión cambia tanto la ventana del proceso como lo que cuenta como defecto.
Los paneles dejan de ser intercambiables
En una tela sólida, un panel cortado no tiene orientación. Se puede voltear, rotar o intercambiar con el panel al lado y nadie lo sabrá nunca. Ese único hecho es lo que hace que el anidamiento de colores sólidos sea eficiente: el único trabajo del cortador es encajar tantas formas en el rollo como sea posible.
Una impresión elimina esa libertad. Ahora cada panel tiene una parte superior, una inferior y una cara, los paneles espejados deben cortarse como espejos genuinos en lugar de dos de la misma forma, y cuando una costura cruza un área visible, el patrón debe colocarse deliberadamente en lugar de donde prefiera el software de anidamiento. En una impresión con muchas repeticiones como el motivo de las olas, la colocación también debe evitar el resultado en el que un bolso muestra el motivo completo y el siguiente muestra un campo de fondo vacío, aunque ambos sean técnicamente correctos para el patrón.
El costo práctico es material. Un programa impreso consume notablemente más tela por unidad que la misma bolsa en un solo color, y la brecha se amplía a medida que la repetición se hace más grande. Los compradores que valoran una versión impresa con respecto al costo de la versión sólida generalmente se sorprenden con esto, y es mejor discutirlo en la cotización que descubrirlo en la primera factura.
Los paneles cortados llevan orientación. Las piezas reflejadas se cortan como verdaderos espejos, no como duplicados.
Soldar sobre una superficie impresa
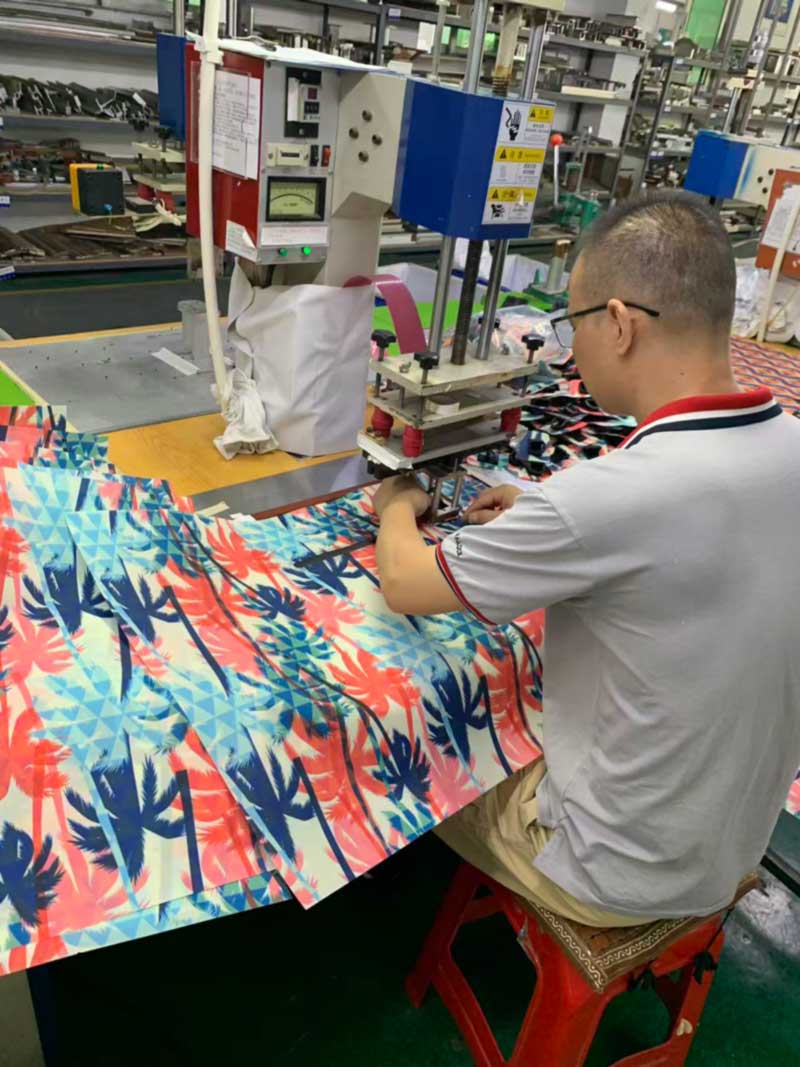
La soldadura de alta frecuencia calienta el material desde dentro y fusiona las dos capas. En una tela recubierta impresa hay una capa adicional en esa pila (la tinta y su capa superior) y se comporta de manera diferente que el material base bajo el mismo campo.
Siguen dos cosas. Primero, la ventana del proceso se estrecha. Un poco de demasiada potencia o permanencia se muestra como una línea chamuscada a lo largo del borde de la costura, y en un fondo impreso pálido esa línea es tan visible como lo sería en blanco, por lo que el panel se desecha en lugar de volver a trabajar. En segundo lugar, la tolerancia a la contaminación disminuye. Los electrodos y matrices transportan residuos de ejecuciones anteriores y, en una impresión ligera, esos residuos se transfieren como una marca. Los troqueles se limpian entre cambios de color y se utiliza una película antiadherente donde una cara impresa se apoya contra las herramientas.
Las impresiones con un fondo claro son las más exigentes. Un estampado de fondo oscuro se comporta de manera muy parecida a una tela oscura sólida; una impresión de color crema pálido o fondo blanco se comporta como blanco, que es la superficie más dura que soldamos.
Comprobación de un cuerpo soldado contra el utillaje. Los motivos impresos pálidos dejan el menor margen de error.
El color no se puede corregir después del hecho.
En un producto sólido, un problema de color tiene soluciones: se puede rechazar un lote de tinte, pedir un lote de reemplazo, volver a combinar un objetivo Pantone. En un producto impreso, el color es la obra de arte y la obra de arte se fija en la tirada de impresión.
Esto tiene una consecuencia firme que transmitimos a todos los compradores que realizan impresiones: pedir la cantidad total de tela estampada en una sola tirada, incluida la asignación para el consumo adicional descrito anteriormente y para el muestreo. Dos tiradas de impresión del mismo archivo en la misma tela base no serán invisiblemente idénticas, y un nuevo pedido seis meses después no coincidirá lo suficiente con el primer lote como para que los dos se coloquen uno al lado del otro en un estante. También es la razón por la que pedimos a los compradores que aprueben una tachadura impresa física sobre el material base recubierto real en lugar de una prueba de pantalla o una muestra impresa sobre otra cosa: la tinta sobre una tela impermeable recubierta se lee de manera diferente a la tinta sobre papel o sobre un textil sin recubrimiento.
La inspección sigue la misma lógica. Las unidades impresas terminadas se verifican para determinar el registro de impresión, la consistencia de la colocación entre las unidades, la adhesión de la tinta en las áreas dobladas y flexionadas y los defectos de impresión provenientes del lote de tela, además de las verificaciones normales de diferencia de color y solidez del color.
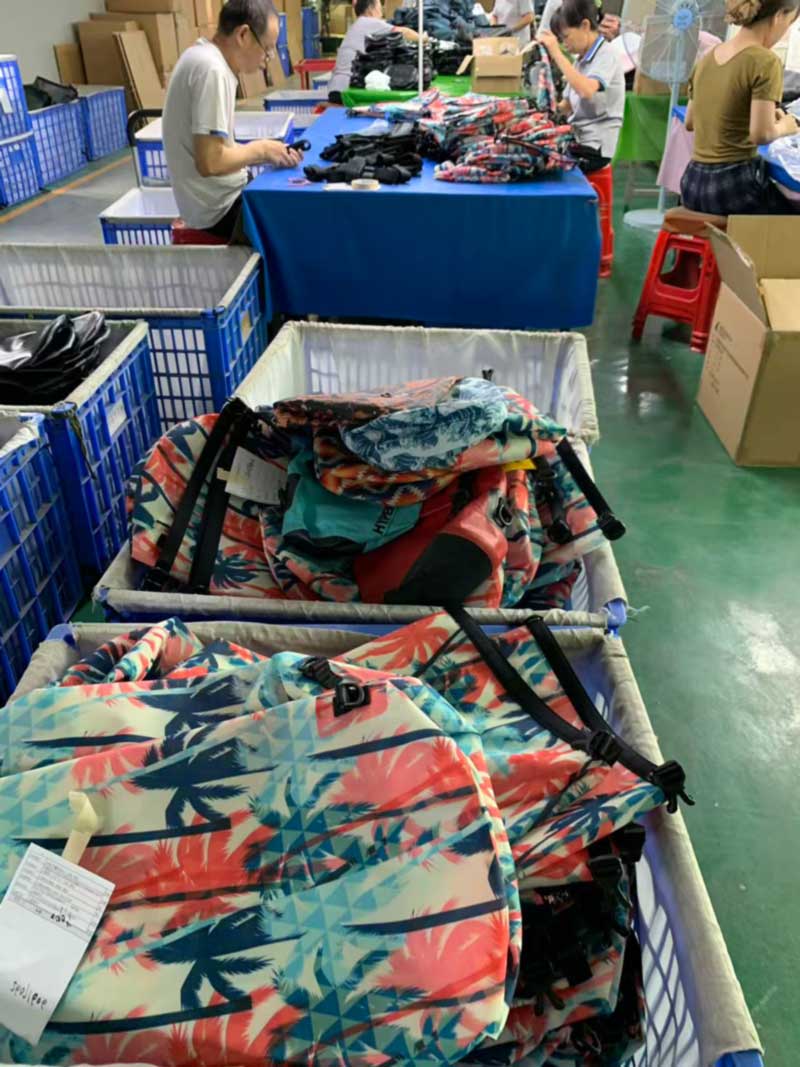
Unidades impresas terminadas. La coherencia entre piezas importa tanto como la corrección de cualquier pieza.
El recorte sólido es una decisión, no un valor predeterminado
Cada uno de estos programas combina su estampado con correas negras sólidas, hebillas negras sólidas y encuadernación sólida. Esta es una buena elección y vale la pena mencionarla explícitamente, porque las marcas a veces piden adornos impresos a juego.
Las correas y los herrajes se tiñen y moldean en procesos completamente diferentes a los de la impresión de telas, por lo que combinarlos con una impresión es, en el mejor de los casos, aproximado y, en el peor, varía entre lotes. Los adornos sólidos en un color extraído del estampado, o simplemente en negro, se mantienen estables a través de nuevos pedidos, sobreviven a la abrasión sin mostrar un estampado desgastado y permiten que el estampado lleve el diseño por sí solo. Es uno de los pocos lugares donde la respuesta más barata es también la mejor.
Soldar y coser en el mismo programa impreso
Estas bolsas utilizan ambos pisos. Los parches de carcasa, base y anclaje están soldados; Las correas del arnés, las ribetes y los detalles de refuerzo se cosen en nuestra línea de costura interna, donde los operadores trabajan el mismo material impreso a pocos metros de las estaciones de soldadura.
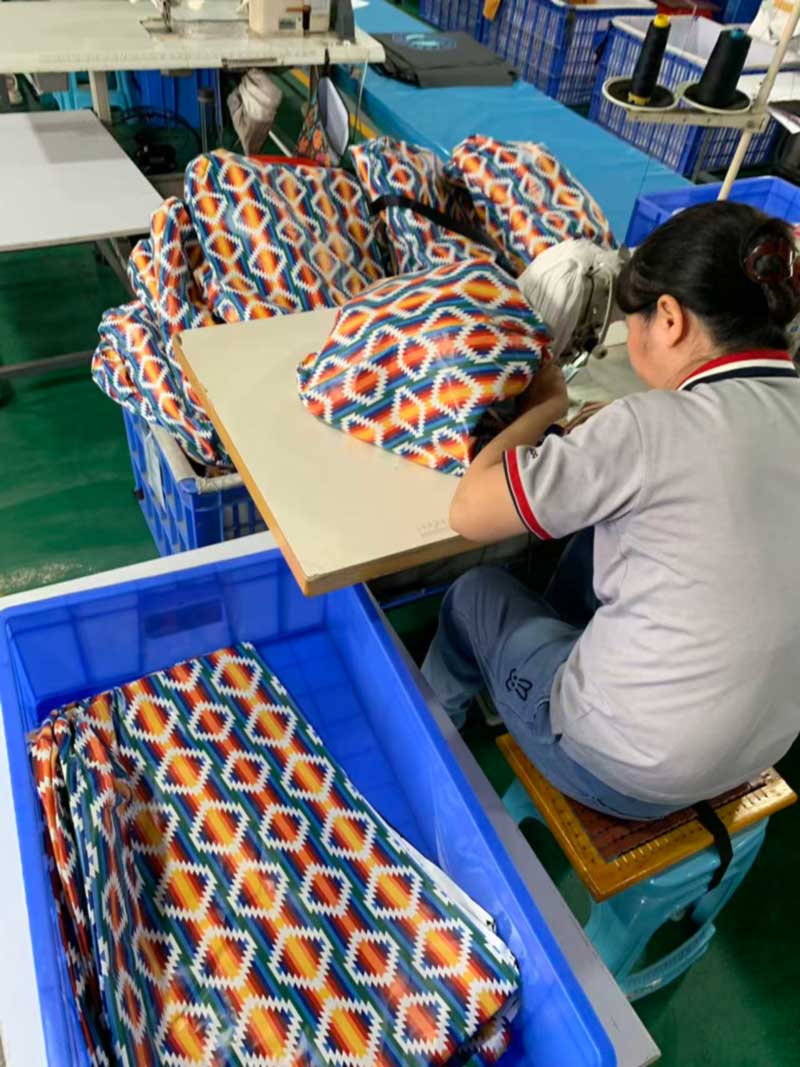
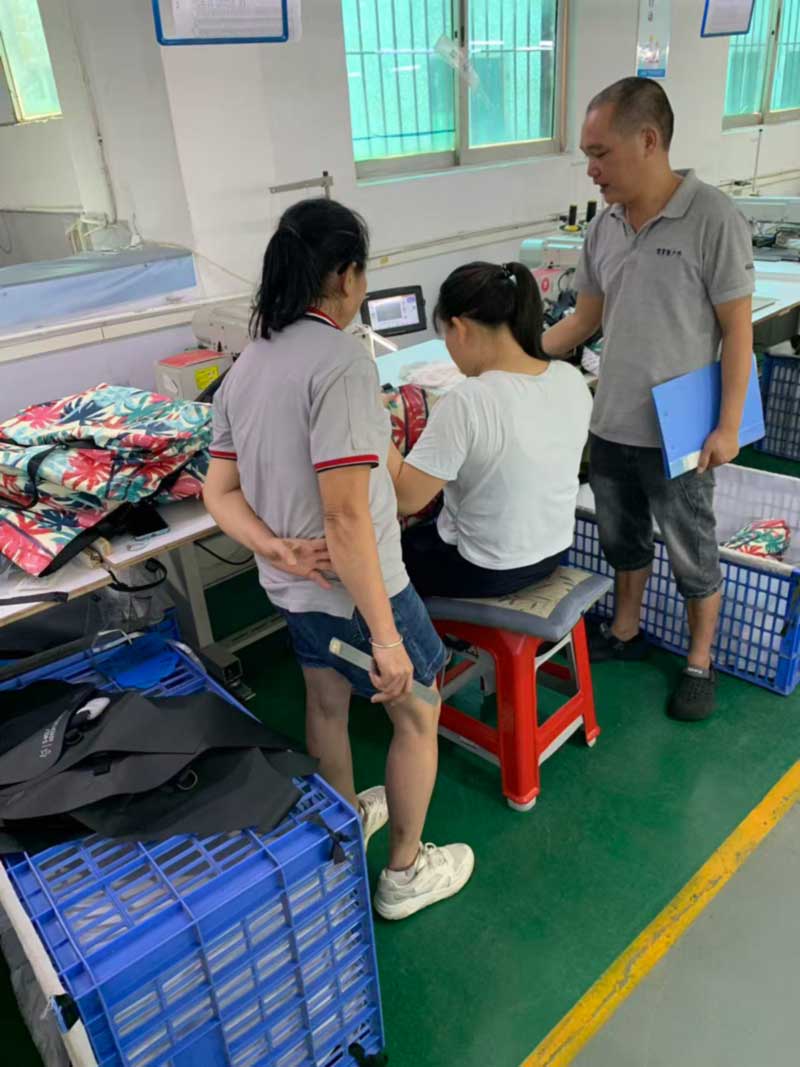
La tela estampada también cambia el trabajo de costura. El color del hilo debe elegirse sobre un fondo que varía a lo largo del panel en lugar de sobre un color plano, y una costura que parece limpia en la parte oscura de una repetición puede leerse como una cicatriz en la parte clara. Nuestros supervisores ejecutan la aprobación de la primera pieza en programas impresos con la pieza sostenida bajo la iluminación del banco en el mismo ángulo que el inspector usará más tarde, y el entrenamiento en la línea ocurre en la máquina en lugar de hacerlo después contra una pila de rechazos; la foto de un supervisor trabajando en una pieza con dos operadores en el banco de costura es la forma ordinaria de eso.
Revisión de la primera pieza en la máquina. En el caso de trabajos impresos, cogerlo en el banco es el único lugar barato para hacerlo.
Embalado para un estante, no para un almacén
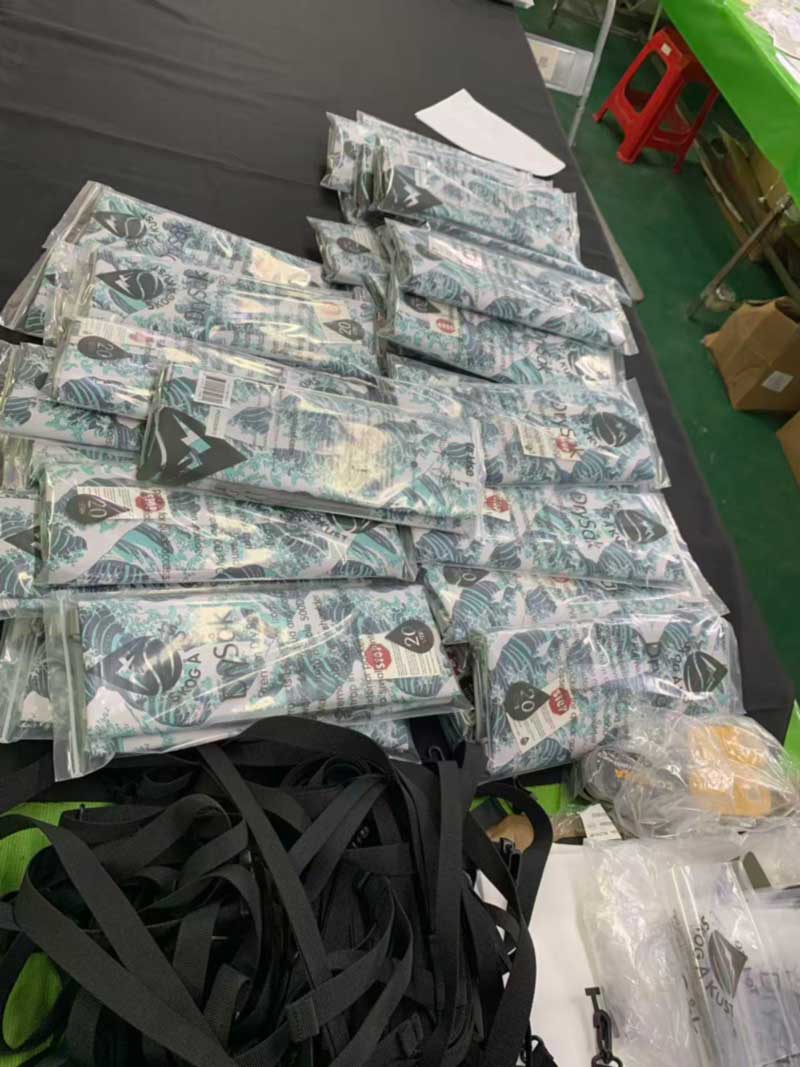
Estos programas se envasan listos para la venta al por menor: cada unidad plegada según un estándar establecido, sellada en una bolsa individual y presentada con una tarjeta impresa que muestra la marca, el modelo y la capacidad en litros, para que el producto pueda pasar de la caja al estante sin tener que volver a manipularlo.
La marca de capacidad en el paquete es el detalle que vale la pena abordar correctamente. Es el número que el cliente compara entre productos, debe coincidir con la etiqueta colgante, el listado y la caja, y en una gama que incluye varios tamaños en la misma obra de arte, es lo más fácil de aplicar al tamaño incorrecto. Los componentes del embalaje se empaquetan por tamaño y se comparan con la unidad en OQC exactamente por esa razón.
Paquete listo para la venta al por menor: plegado según estándar, embolsado individualmente, capacidad marcada.
La calificación no cambia según la impresión.
Una impresión es un tratamiento superficial; no altera lo que el cierre puede hacer. Estas construcciones con tapa enrollable se verifican contra fuertes lluvias y protocolos de chorro de agua, el mismo estándar detrás de nuestroMochila enrollable de 20 litros.y nuestroMochila de senderismo flotante de 38 litros.. Los derechos de inmersión pertenecen a construcciones con cierre hermético como, por ejemplo,Paquete de espeleología IPX8, que se verifica mediante inmersión total en agua durante dos horas o más.
Además de eso, los programas impresos ejecutan el conjunto estándar: resistencia de unión en costuras soldadas, resistencia a la tracción, ciclos de carga en anclajes de correas, abrasión, niebla salina, solidez del color y diferencia de color, con puntos de control IQC, IPQC y OQC a través del pedido e inspección SGS o QIMA disponibles a pedido.
Si está planeando una gama impresa
Cuatro cosas hacen que un programa impreso funcione sin problemas: proporcionar la obra de arte como un archivo repetido con el tamaño repetido indicado, aprobar un tachado físico impreso en la tela base recubierta real, comprometer la cantidad total de tela a una tirada de impresión que incluye el muestreo y el mayor consumo, y mantener las correas y los herrajes en colores sólidos.
Sealock ha fabricado equipos soldados a prueba de agua durante más de 20 años, con soldadura de alta frecuencia y costura interna en paralelo en Dongguan y en nuestras instalaciones en la ciudad de Ho Chi Minh. Los términos estándar son FOB Guangdong, de 7 a 15 días para muestreo, de 30 a 45 días para producción en masa y MOQ de 300 piezas en la mayoría de los modelos; los programas impresos generalmente tienen un mínimo práctico más alto, establecido por la tirada de impresión y no por nosotros.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик