Sealock es un fabricante y proveedor OEM de bolsas personalizadas para bicicletas y motocicletas. Una bolsa para vehículo son realmente dos productos integrados en uno:un contenedor sellado y un sistema de montaje que debe resistir vibraciones sostenidas. Se fabrican de manera diferente, fallan de manera diferente y en esta categoría la montura es la mitad más dura. Esta guía cubre cómo se integra realmente el sistema de montaje en una carcasa soldada, los componentes específicos de esta categoría y por qué la secuencia de producción la decide el soporte en lugar de la bolsa.
Por qué el monte lidera la construcción
En la mayoría de los productos impermeables, primero se diseña el cuerpo sellado y se agrega el sistema de transporte. En una bolsa de vehículo el orden se invierte, porqueCada punto de montaje es una penetración de la barrera y su posición la fija la bicicleta, no el diseñador.Las posiciones de las correas están determinadas por el diámetro del manillar, la forma del tubo superior, la longitud de la tija del sillín o la geometría del asiento del pasajero, y esas posiciones dictan el mapa de soldadura, que dicta el troquel.
Así que la primera decisión en el desarrollo no es la bolsa. Es donde van las correas y de allí se deriva todo lo que va aguas abajo. Mover un puerto de correa después de que existan herramientas es costoso; decidirlo primero no cuesta nada.
Las correas se colocan primero, mientras que el panel es plano; todo lo demás se construye alrededor de ellas.
Puertos de correa soldados
Una correa tiene que llegar a la bicicleta desde el interior o a través de una carcasa sellada, y hay dos formas de hacerlo. Envolver la correa alrededor del exterior del cuerpo de la bolsa es más simple y funciona mal: la correa se desliza, la bolsa gira sobre las barras y la carga se concentra dondequiera que la correa se agarre.
La mejor construcción es unapuerto soldado— una abertura reforzada soldada en la carcasa a través de la cual pasa la correa, de modo que la carga se transporta mediante un elemento especialmente diseñado y no por fricción contra el cuerpo de la bolsa. Siguen tres requisitos:
El puerto es una penetración., por lo que se sella como una ventana de proceso separada con sus propios parámetros de soldadura y su propia inspección, exactamente como una válvula.
Lleva toda la carga montada., incluidas las cargas de impacto sobre los baches, por lo que el refuerzo detrás es tan importante como la soldadura.
Se prueba según el modo de falla, no según la carga nominal.Una bolsa de manillar no falla gradualmente: se sostiene y luego no, y la consecuencia es una bolsa en la rueda delantera.
Anclajes de carga: cosidos antes de que se cierre el caparazón
Como ocurre con todos los puntos de carga de nuestra gama, los anclajes soncosidos a paneles planos a alta tensión antes de soldar la carcasa, por lo que la huella perforada acaba debajo de la piel soldada. Un ancla puramente soldada puede desprenderse bajo un corte sostenido, y el corte es exactamente lo que aplica una correa.
Además de eso, las especificaciones de bicicletas y motocicletas:
Parches de respaldo debajo de cada anclaje de correa, ya que la carga se aplica a través de una cinta estrecha y debe distribuirse por un área.
Box-X donde hay espacio, presilla donde no lo hay, con la densidad ajustada a la carga en lugar de maximizada.
Hilo de nailon o poliéster adherido, Tex 40 o más pesado, estable a los rayos UV donde queda expuesto.
Retención redundante— una hebilla independiente especificada junto con el gancho y bucle, por lo que la retención nunca depende de un solo sistema.
El velcro es un problema de unión
El gancho y bucle es la interfaz de montaje predeterminada en esta categoría, y la forma en que se fija decide cuánto dura. El principio rector es el que recorre toda construcción soldada:una soldadura entre resinas compatibles es sustancialmente más confiable que una unión adhesiva entre materiales diferentes.Cuando se suelda un gancho y bucle a un sustrato compatible, la unión es una fusión de material; cuando está pegado a otro incompatible, se trata de una línea de pegamento con su propio comportamiento de envejecimiento.
Dos consecuencias de producción que vale la pena especificar:
Método de fijación adaptado al sustrato— soldado a material compatible o cosido con respaldo donde los materiales no se pueden fusionar.
Prueba de ciclo con contaminación presente.Una correa que se agarra limpiamente en un laboratorio y falla con arena de carretera incrustada no ha sido probada para el entorno en el que vive. Realizamos pruebas cíclicas con gancho y bucle sucio, porque así es como se usa.
Puerto, cinta y película reflectante: tres soldaduras separadas, tres ventanas de proceso separadas.
Película retrorreflectante para soldadura
Los elementos reflectantes son un componente de seguridad en una bolsa de vehículo más que de estilo, y unirlos mediante adhesivo o costura crea los dos modos de falla que los compradores ven en las devoluciones: la película se levanta en los bordes y las líneas de costura que dejan entrar el agua.
Soldar la película retrorreflectante a la carcasa.evita ambos. Pasa a formar parte de la superficie sellada, sin adhesivo que envejezca y sin perforaciones. Los requisitos de producción son los mismos que los de cualquier soldadura de materiales diferentes (parámetros establecidos para que el material de transición vítrea superior se caliente primero y conduzca hacia el inferior) y la verificación es específica:Retención reflectante probada después de la abrasión, el lavado y la exposición a los rayos UV., porque un elemento reflectante que ha dejado de reflejar es un elemento de seguridad que expiró silenciosamente.
Carcasas duras moldeadas
Algunos productos de esta categoría no son bolsas soldadas en absoluto. Una bolsa de tubo superior con una carcasa rígida estermoformado, y el proceso tiene su propia lógica:
La espuma se lamina a la tela antes de moldearla.— normalmente EVA o polietileno reticulado unido al material de la cara y luego formado como un compuesto.
La tela de la cara debe tolerar la laminación y tener algo de elasticidad., ya que tiene que tomar una forma tridimensional sin arrugarse.
Los costos de herramientas son más bajos que los del moldeo por inyección o soplado., lo que hace que las carcasas moldeadas sean viables en volúmenes de la industria de bolsas en lugar de solo en volúmenes de la industria del plástico.
Para una marca, vale la pena saber esto porque cambia la conversación sobre costos: un producto moldeado de carcasa dura lleva herramientas, pero no el presupuesto de herramientas que necesitaría una caja de plástico rígido.
La línea Roll, plegada dos veces al día
En las bolsas con barra enrollable y en las mochilas para asientos, la banda de cierre se pliega al principio y al final de cada viaje: miles de ciclos al año en los mismos pocos centímetros. Las respuestas de producción son unasección de rollo reforzadaen cada línea de cierre y un material elegido para la vida útil del pliegue: la tela laminada de TPU tolera pliegues repetidos y se mantiene flexible en climas fríos, donde los revestimientos rígidos se endurecen y eventualmente se agrietan a lo largo del pliegue.Prueba de fatiga de la banda de cierrepor ese motivo, después de un plegado repetido es un elemento permanente en el plan de pruebas de esta categoría.
La secuencia de producción
Diseño de montaje– posiciones de las correas fijadas contra la geometría de la bicicleta objetivo, antes que nada.
Corte— paneles, parches de refuerzo, correas y películas reflectantes cortados según la tolerancia.
Costura de subconjuntos— conjuntos de correas, componentes del arnés, divisores internos.
Costuras de anclaje a paneles planos— box-X y presilla con parches de respaldo, a alta tensión.
Soldadura de componentes— puertos de correa, montaje de válvulas, película reflectante, paneles de ventana, cada uno con su propio conjunto de parámetros.
Soldadura de carrocería— costuras perimetrales a 27,12 MHz, con soldaduras de prueba y pruebas de pelado en cada inicio de ejecución.
Montaje de cierre— refuerzo de banda enrollable, instalación de cremalleras, hebillas y ajustadores.
Pruebas de vibración y agua, luego empaque.
La base del producto
Imagen
Modelo y especificaciones
Capacidad de producción que demuestra.
Cantidad mínima de pedido
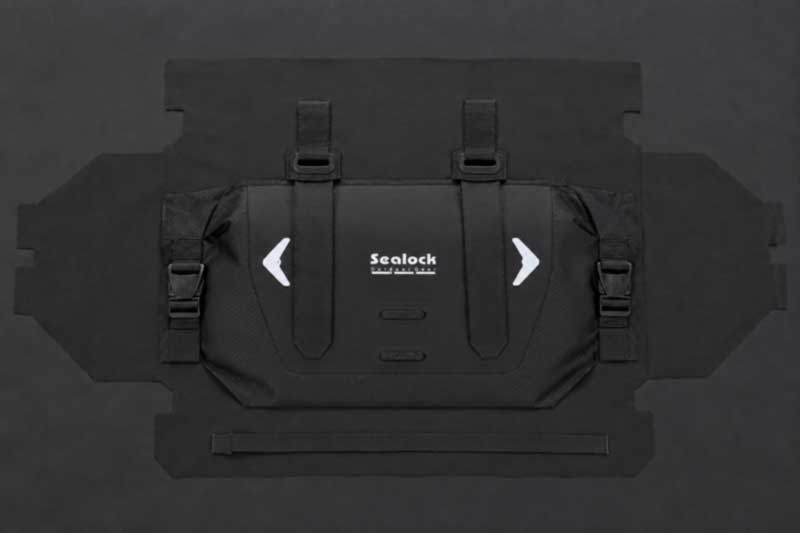
SL-K060B Bolsa enrollable para manillar— 7L; Ripstop laminado de TPU soldado por RF; tapa enrollable en ambos extremos; válvula de purga roscada con junta, montaje soldado;dos correas de barra a través de puertos soldadosademás de una hebilla de retención independiente; cuatro elementos retrorreflectantes soldados; IPX6.
Puertos de correa soldados, montaje de válvula y película reflectante en una sola carcasa: cuatro ventanas de proceso separadas
300
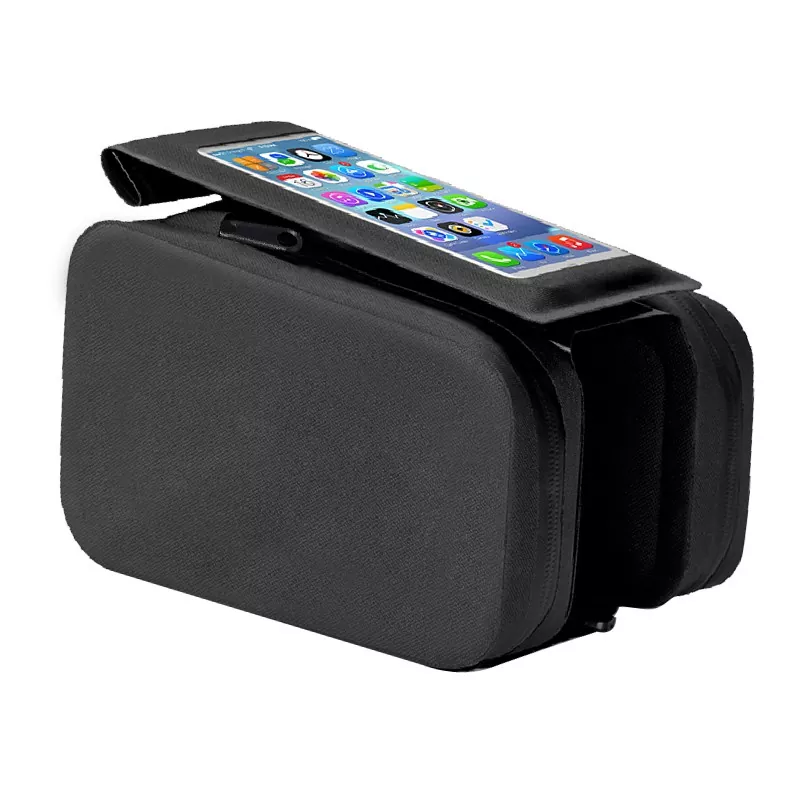
SL-K041 Bolsa para tubo superior con ventana para teléfono — carcasa dura de EVA moldeada; ventana táctil transparente con solapa abatible; dos compartimentos con cremallera; puerto de cable; tres correas de velcro; Se adapta a tubos superiores redondos, aerodinámicos y de carbono.
Carcasa termoformada con ventana transparente y puerto para cable: un proceso diferente al de soldadura
500
SL-K054 Bolsa de sillín de concha 3D— 1 litro; TPU;Carcasa moldeada en 3D con un cojín interno que absorbe los impactos en forma de onda; correas diseñadas contra la deflexión; dos correas adhesivas más una hebilla de goma; correa reflectante; gancho de luz trasera; ISO 9001.
Forma moldeada en 3D con un cojín interno y una correa antideflexión.
300
Bolsa delantera de bicicleta soldada SL-K001— 10L; Malla de PVC 500D con ABS; costuras soldadas de alta frecuencia; bolsillo interior impermeable; IPX6; BSCI, ISO 9001; muestra de 7 a 10 días.
Carcasa soldada combinada con un componente ABS rígido
200
SL-C704 Alforjas para motocicleta 80L— 80L como 40L×2;Capacidad de carga de 50 kg.; PVC duradero; gancho y bucle más dos correas de longitud ajustable; correas de hombro resistentes; Señales reflectantes en ambos lados.
Anclajes diseñados para una carga de 50 kg bajo vibración sostenida en carretera
300–500
SL-C668 Bolsa para asiento trasero 40L— 40L; Capacidad de 50 kg; PVC resistente y duradero,perfectamente soldado, se limpia con un paño; Logotipos reflectantes en ambos lados.
Cuerpo soldado sin costuras a gran escala con elementos reflectantes soldados
300–500
El diseño del montaje, la configuración de la correa y el puerto, los accesorios de retención, la ubicación reflectante, la válvula, la construcción de la carcasa y la marca se pueden especificar por pedido, o se puede desarrollar un producto a partir de un boceto. Las herramientas se cotizan por separado cuando se requiere una carcasa a medida o un componente moldeado. Muestras entre 7 y 15 días, producción entre 30 y 45 días después de la aprobación, desde Dongguan o Ciudad Ho Chi Minh.
Control de calidad
La producción se realiza bajo un sistema de calidad ISO 9001, dividido en tres niveles:CCI(tejido revestido entrante para espesor de revestimiento, adhesión y soldabilidad, además de correas, ganchos y bucles, hebillas, válvulas, película reflectante, componentes de EVA y ABS según el estándar firmado),IPQC(tolerancia de corte, integridad de la soldadura en las uniones del cuerpo, puertos de correas, montajes de válvulas y película reflectante, costura de anclaje con verificación de respaldo y ensamblaje de montaje, con pruebas de pelado en soldaduras de muestra en cada inicio de ejecución), yOQC(Muestreo AQL, pruebas con chorro de agua según la clasificación declarada y comparación de muestras de oro, con inspección SGS o QIMA disponible). Se aprueba una muestra de preproducción antes de la producción en masa y se realiza una inspección final antes de cada envío.
El programa de laboratorio específico de la categoría:pruebas de vibración en soportes cargados, pruebas de ciclos de gancho y bucle con contaminación presente, resistencia a la tracción de la correa y el puerto en y más allá de la carga nominal con carga brusca, fatiga de la banda de cierre en las líneas de rodillo, pruebas de sello de válvula después de ciclos repetidos, retención reflectante después de la abrasión, lavado y rayos UV, flexión en frío y exposición a sal y suciedad de la carretera, junto con la fuerza de unión bajo carga de pelado.
Preguntas frecuentes: Producción de bolsas para bicicletas y motocicletas
P: ¿Por qué el sistema de montaje determina las herramientas? R: Porque las posiciones de las correas las fija la geometría de la bicicleta, no el diseñador, y cada punto de montaje es una penetración de la carcasa sellada. Esas posiciones establecen el mapa de soldadura, que fija el troquel. Decídalos antes de montar las herramientas y no le costará nada; moverlos después y es caro.
P: ¿Qué es un puerto de correa soldado y por qué no simplemente enrollar la correa alrededor de la bolsa? R: Un puerto soldado es una abertura reforzada y sellada por la que pasa la correa, por lo que la carga se transporta mediante una característica especialmente diseñada. Una correa enrollada alrededor del cuerpo se desliza, permite que la bolsa gire y concentra la carga dondequiera que se agarre.
P: ¿Cómo se debe colocar el velcro? R: Soldado a un sustrato compatible siempre que sea posible, ya que una soldadura entre resinas compatibles es mucho más confiable que un adhesivo entre materiales diferentes. Cuando la fusión no es posible, se cose con respaldo. Y debería probarse en ciclos con contaminación presente, porque así es como se usa.
P: ¿Por qué soldar una película reflectante en lugar de coserla o pegarla? R: Porque el adhesivo se levanta en los bordes y las costuras perforan la barrera. La película soldada pasa a formar parte de la superficie sellada y verificamos la retención reflectante después de la abrasión, el lavado y los rayos UV.
P: ¿Cómo se fabrica una carcasa dura moldeada? ¿Son costosas las herramientas? R: Termoformado: espuma laminada a la tela frontal y luego formada como un compuesto. Las herramientas cuestan menos que el moldeo por inyección o soplado, lo que hace que una carcasa moldeada sea viable en volúmenes de bolsas en lugar de solo en volúmenes de plástico.
P: ¿Cuál es la prueba definitoria en esta categoría? R: Vibración en el soporte cargado. Una bolsa de vehículo no falla gradualmente, por lo que el soporte se prueba contra las consecuencias de la falla en lugar de contra su carga nominal, y los accesorios de retención se especifican independientemente del gancho y bucle por la misma razón.
Habla con la fábrica
Para poner en producción una bolsa personalizada para bicicleta o motocicleta, comuníquese con Sealock alinfo@sealock.com.hko +86-769-82009361. Más de veinte años de soldadura de alta frecuencia y costura industrial bajo un mismo techo, puertos de correa soldados y película reflectante, capacidad de carcasa moldeada, sistemas de montaje sometidos a pruebas de vibración, producción ISO 9001 y fabricación dual entre China y Vietnam.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик