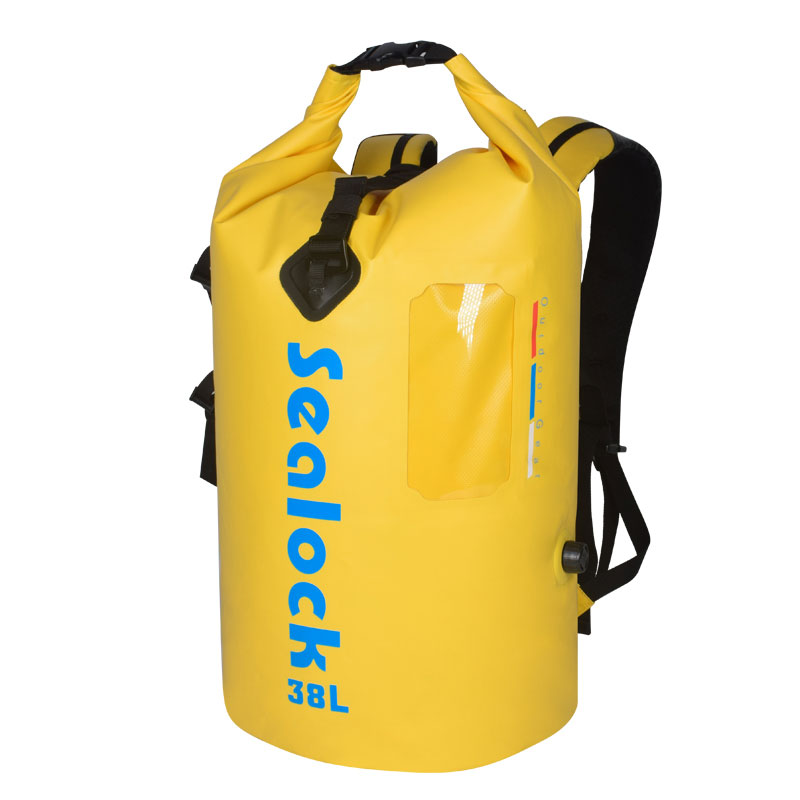
Cuente las operaciones en una mochila impermeable y las cosidas frecuentemente superan en número a las soldadas. La carcasa está soldada. Casi todo lo que toca al usuario (arnés de hombro, cinturón de cadera, correa de esternón, panel trasero, acolchado, anclajes de carga, correas, malla, ataduras) está cosido, porque la soldadura no puede producir una unión de carga que resista el corte sostenido como lo hace una huella cosida.
Por eso un taller de soldadura tiene problemas con las mochilas. Puede sellar un cuerpo maravillosamente y luego colocar un arnés que se despega del panel durante una caminata cargada. De la misma manera, una fábrica convencional de bolsas cosidas puede construir un magnífico arnés sobre un armazón que gotea por cada agujero de la aguja.La capacidad que importa es hacer ambas cosas, en el orden correcto.
Dos disciplinas, un piso: soldado donde se sella, cosido donde se lleva.
La división del trabajo
soldado
cosido
Paneles del cuerpo principal y base.
Arnés de hombro y yugo
Cierre enrollable o con solapa
Cinturón de cadera y correa para el esternón.
Cremallera hermética al panel
Panel trasero, espuma y malla espaciadora.
Paneles de ventana transparentes
Anclajes y correas de carga
Bridas y puertos de válvulas
Parches con anilla en D, cadenas de margaritas y pestañas
Parches con logo soldados
Fundas internas para portátiles, divisores y forros.
Refuerzo sobre huellas cosidas.
Ribetes, ribetes y cintas con cremallera en los bolsillos externos.
El lado de la costura, en detalle
Coser sobre tela recubierta impermeable no es coser prendas en general, y las diferencias son donde se decide la calidad.
Arquitectura de costura en puntos de carga.
Dos puntos de refuerzo soportan la carga de una mochila y la diferencia entre ellos se puede medir:
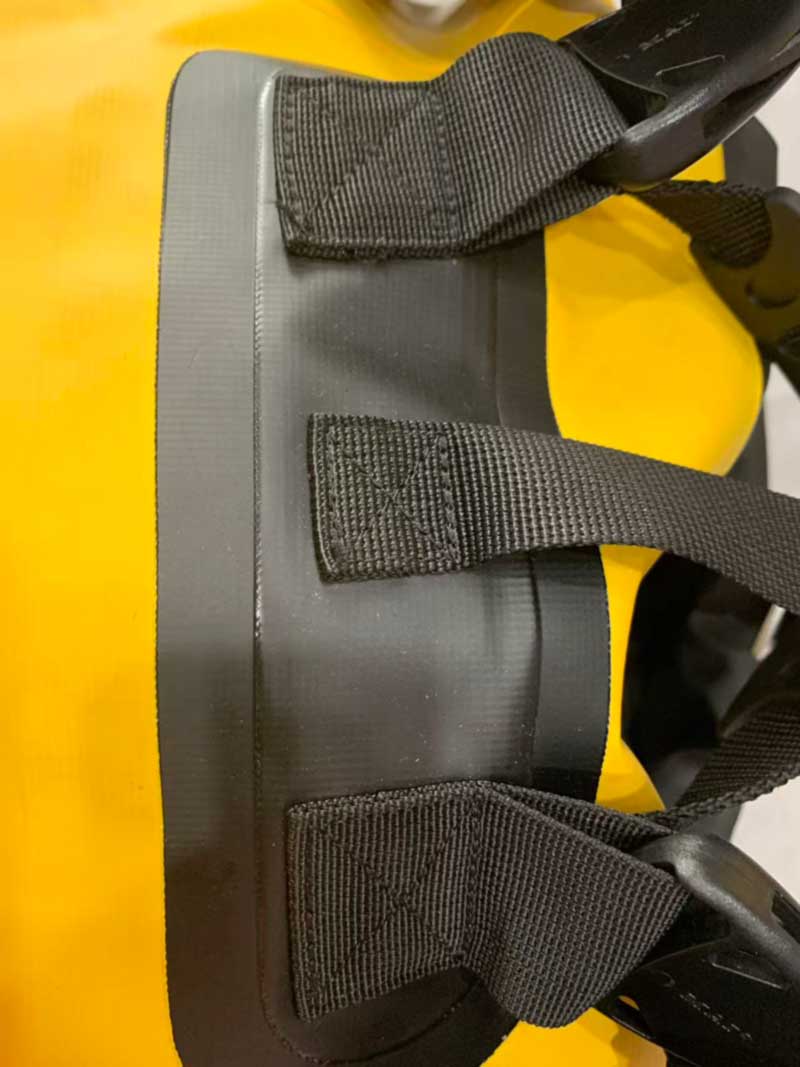
Puntada caja-X— un rectángulo cosido con una X diagonal en su interior, que distribuye la fuerza en múltiples ejes en lugar de concentrarla en una línea de costura. En las uniones de correas, esto ofrece una resistencia de costura dramáticamente mayor que una puntada recta de una sola línea: las cifras citadas para correas de alta especificación con hilo adherido de peso 40 alcanzan alrededor7500 lbf contra aproximadamente 2500 lbf para costura recta. Su producción cuesta entre un 15 % y un 25 % más debido al uso del hilo y al tiempo del ciclo, y puede eliminar la necesidad de utilizar correas más anchas en otros lugares, por lo que a menudo se amortiza solo.
presilla— costuras densas y de alta densidad en un área pequeña, ejecutadas en máquinas automáticas de remate, utilizadas donde no hay espacio para una caja-X. La práctica de la industria es realizar múltiples pasadas con la densidad adaptada a la carga esperada. Tiene un límite que vale la pena conocer:el exceso de virado debilita el material base, por lo que la densidad del remate es una especificación que debe establecerse, no maximizarse.
Los parámetros de ejecución importan tanto como el patrón. La práctica de referencia para las uniones de las correas es colocar puntadas comenzando aproximadamente a 6 mm desde el borde de las correas,Hilo unido de peso 40 a aproximadamente 30 a 40 puntadas por pulgada en una configuración de puntada de bloqueo, con la correa insertada al menos 25 mm en el punto de anclaje.
Hilo
Uso de costuras de carga.100 % nailon unido o poliéster unido, Tex 40 o más pesado— resistente a la putrefacción, a los rayos UV y de alta resistencia a la tracción. Los hilos de algodón y de uso general no tienen cabida en los puntos de carga exteriores. La elección del hilo también debe tener en cuenta el entorno en el que se encuentra el paquete: hilo estable a los rayos UV en un producto que pasa su vida al aire libre y una solidez del color adecuada cuando el hilo es visible contra una combinación de colores de la marca.
Agujas y tensión sobre tejido recubierto.
Aquí es donde la costura de telas recubiertas se diferencia más de la confección de bolsas ordinarias. Una aguja estándar de punta redonda perfora un agujero de gran tamaño en TPU o PVC laminado y deshilacha el tejido de refuerzo del interior.Agujas de cuña de perfil delgado, funciona con control digital de tensión del hilo, separa los hilos en lugar de cortarlos, manteniendo intacta la estructura del material y la perforación lo más pequeña posible. En un producto donde esas perforaciones deben sellarse posteriormente, el tamaño del orificio no es un detalle.
Tipos de costura por función
No todas las costuras necesitan ser costuras de carga. Las costuras overlock y remalladas son rápidas y evitan que se deshilachen, lo que se adapta a los forros y a las zonas sin tensión, pero los bucles expuestos pueden engancharse y son menos duraderos bajo carga. Las principales costuras estructurales tienen doble costura y se añaden parches de refuerzo donde las correas se unen al cuerpo.
Box-X donde hay espacio, presilla donde no lo hay, ambos especificados para cargar, no para acostumbrarse.
Donde la costura se encuentra con la impermeabilización: secuencia y sellado
La objeción obvia a coser un producto impermeable es que cada puntada es un agujero. Dos cosas lo resuelven.
Primero, secuencia.Los arneses, los anclajes del cinturón de cadera, los parches con anilla en D y los bolsillos externos están cosidos a los paneles planos con alta tensión.antesla carcasa está soldada. Las huellas perforadas terminan cubiertas por la piel soldada o por un refuerzo soldado localizado, por lo que quedan dentro de la barrera en lugar de a través de ella.
En segundo lugar, sellar las costuras donde las costuras deben permanecer expuestas.En productos más pesados donde una costura estructural permanece en el exterior, todo el perímetro interior cosido se sella con cinta de respaldo de aire caliente de PU o PVC. Ese proceso tiene parámetros críticos: depende de una calibración precisa de la temperatura del aire, la presión del rodillo y la velocidad de alimentación, yuna gota de tan sólo 5 °C hace que el adhesivo no pueda fundirse correctamente en el tejido– un defecto que surge meses después como delaminación en el uso en climas fríos, mucho después de que se hayan enviado los productos. Por lo tanto, el sellado con cinta se realiza como un proceso controlado con sus propios parámetros e inspección, no como un toque final.
La secuencia de producción completa
Puesta en escena y corte de materiales.— tejidos revestidos, correas, espuma, mallas y herrajes por etapas; paneles cortados según la tolerancia, ya que una costura soldada no tiene margen de costura para absorber la deriva.
Costura de subconjuntos— arnés, cinturón de cadera, panel trasero, funda para computadora portátil, bolsillos y componentes de correas construidos como módulos.
Costuras de punto de carga a paneles planos— anclajes box-X y presilla aplicados a alta tensión mientras los paneles aún están planos.
Configuración del troquel— el electrodo de cobre personalizado para esa geometría de carcasa montado y alineado con el mapa de soldadura.
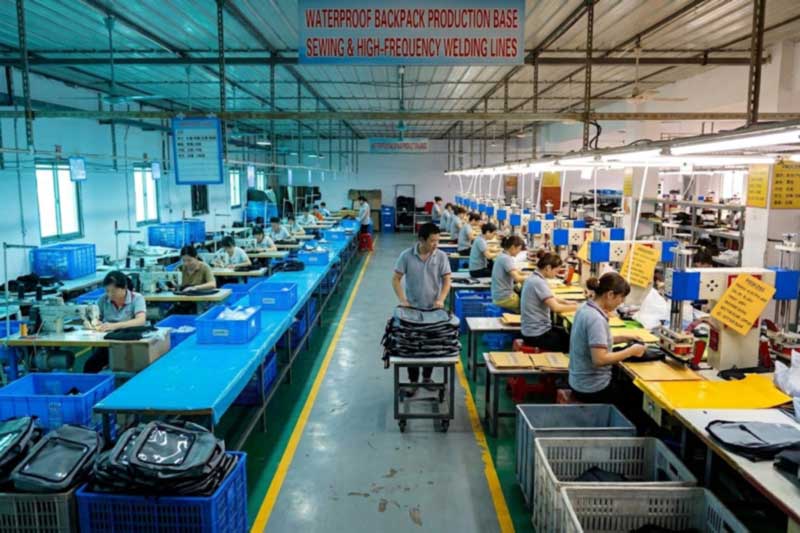
Soldadura de alta frecuencia— 27,12 MHz fusionando el cuerpo en una piel continua sellada, cubriendo las huellas cosidas.
Sellado de costuras donde sea necesario— cinta de aire caliente en cualquier costura estructural expuesta.
Montaje final— cierre, hebillas, ajustadores, ajuste del panel trasero, marca.
Control de calidad y embalaje— inspección de tres niveles más determinación de fugas.
Qué especificar: en ambos lados de la construcción
Lado de soldadura:material soldable y espesor del recubrimiento, geometría de la carcasa, ancho de soldadura, tipo de cierre, clasificación en números, posiciones de penetración (válvula, ventana, cremallera).
Lado cosido:tipo de puntada en cada punto de carga (cuadro X o presilla), puntadas por pulgada, tipo y peso del hilo, especificación de la correa, profundidad de inserción de la correa y la carga probada que cada anclaje debe soportar.
Interfaz:qué áreas cosidas están cubiertas por soldadura y cuáles requieren sellado con cinta.
Un escrito que dice "correas reforzadas" deja las decisiones más importantes en manos del piso. Un informe que dice "caja X, nailon adherido de peso 40, 30–40 SPI, inserción de 25 mm, probado para una carga establecida" es una especificación que una fábrica puede construir y un comprador puede auditar.
La base del producto
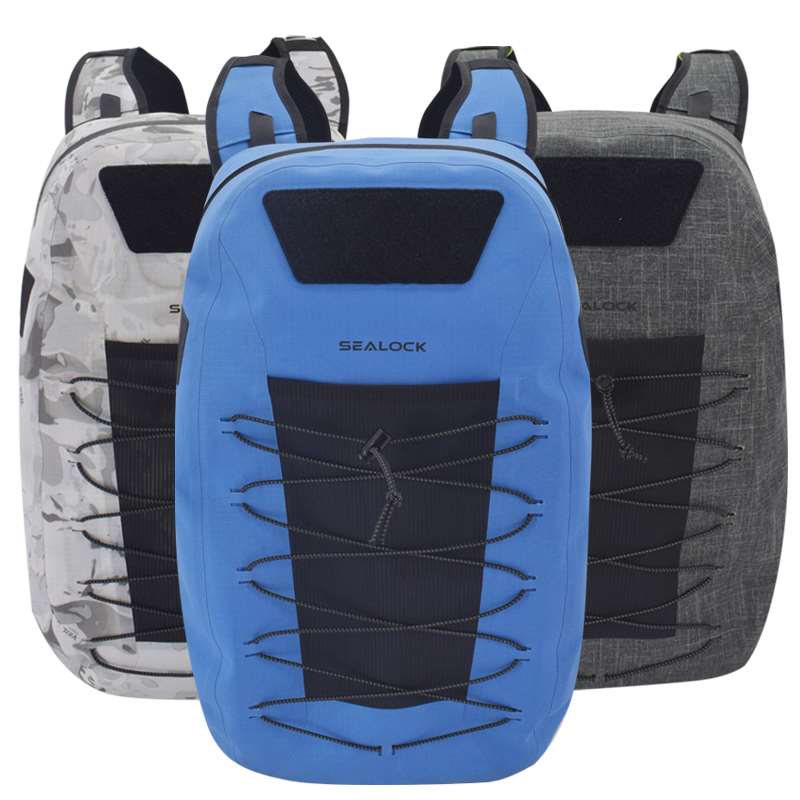
Estos paquetes soldados son puntos de partida iguales para un proyecto personalizado: ninguno está clasificado por encima de otro; cada uno combina la construcción soldada y cosida de manera diferente:
Imagen
Modelo y especificaciones
Construcción soldada/cosida
Cantidad mínima de pedido
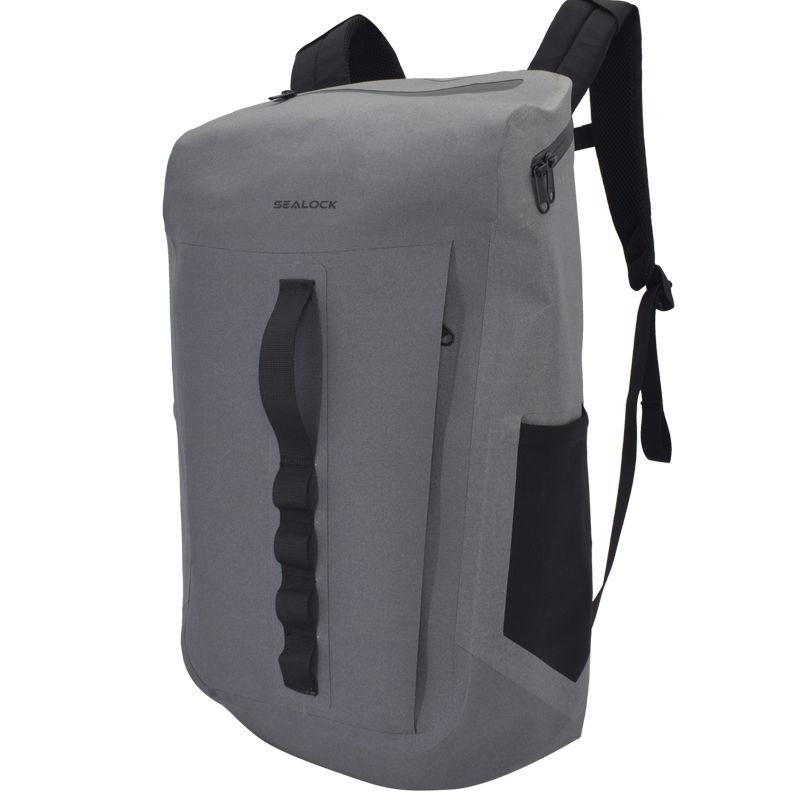
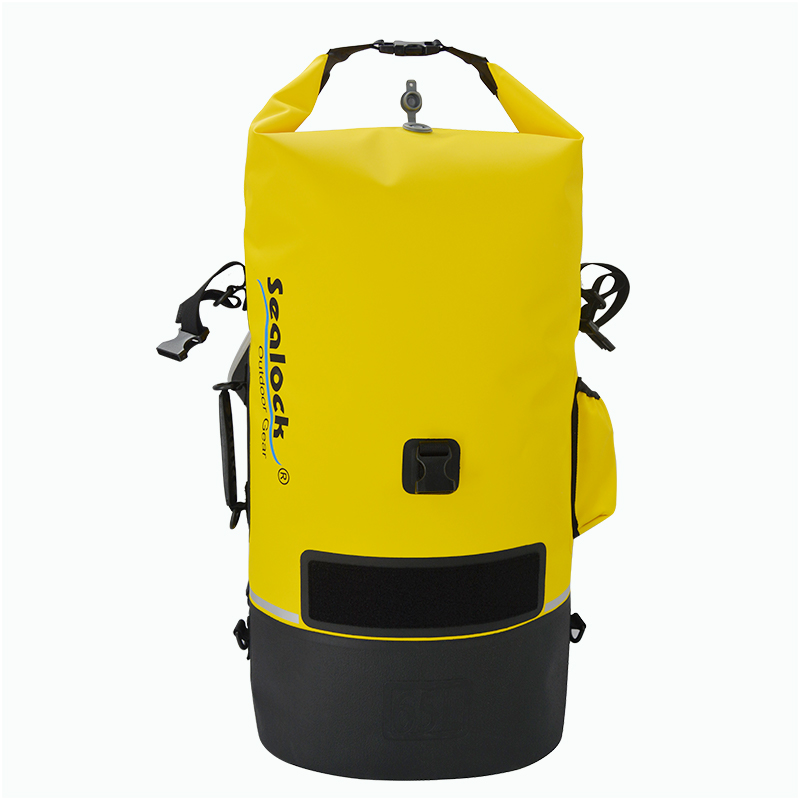
Paquete de expedición impermeable SL-J033— 45/55/65L; TPU sobre nailon 420D;IPX8tira de sellado de goma, solapa plegable, correa de compresión; base de abrasión reforzada; cordones de pestañas laterales; tuberías reflectantes; panel de conexión de gancho y bucle.
Carcasa soldada; sistema de soporte de carga completamente cosido: arnés acolchado, correa para el esternón, cinturón de cadera acolchado, asa de transporte, panel de parche
Cuerpo soldado; Sistema de espalda con curvatura fisiológica cosida y bolsillo interno.
300–500
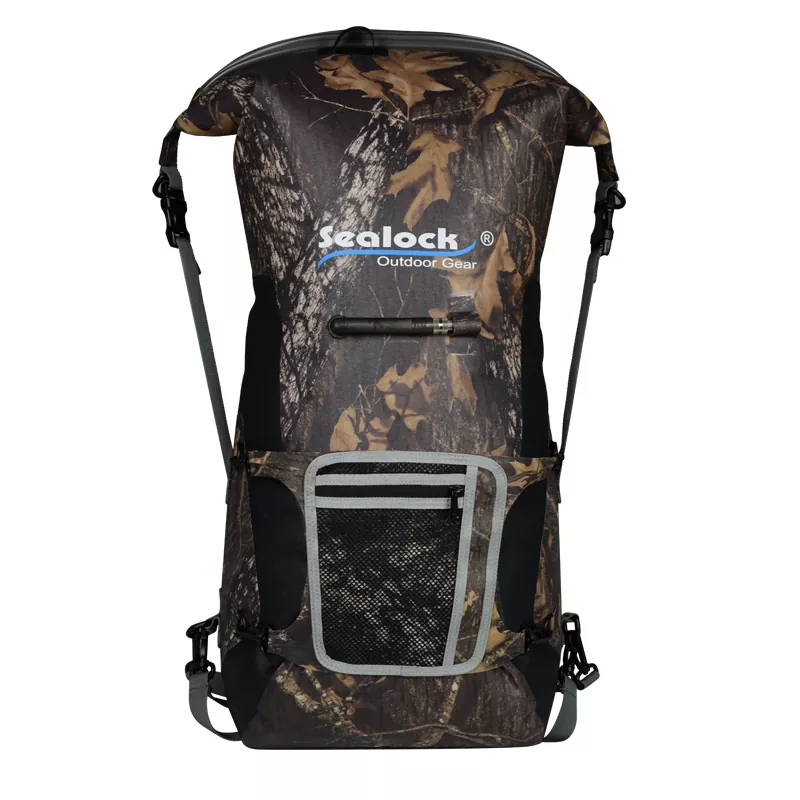
Mochila seca para kayak SL-E977— 28L; PVC 500D 0,5 mm; concha semicircular; ventana del teléfono; cerradura multifunción; válvula de inflado/desinflado; Panel trasero de EVA.
Carcasa, ventana y válvula curvas soldadas; anclajes de arnés cosidos y ajuste de panel de EVA
300–500
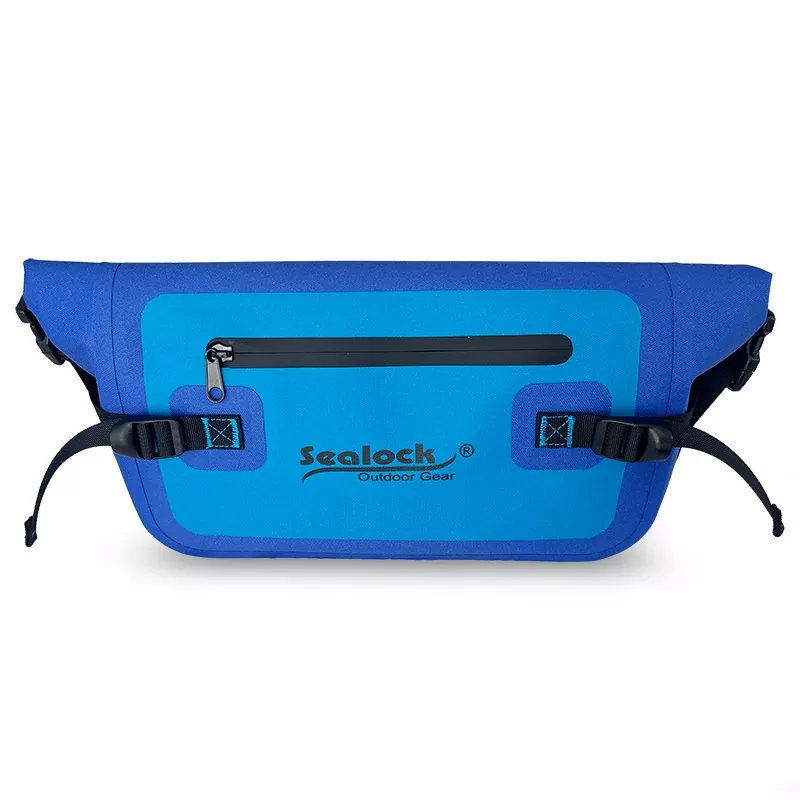
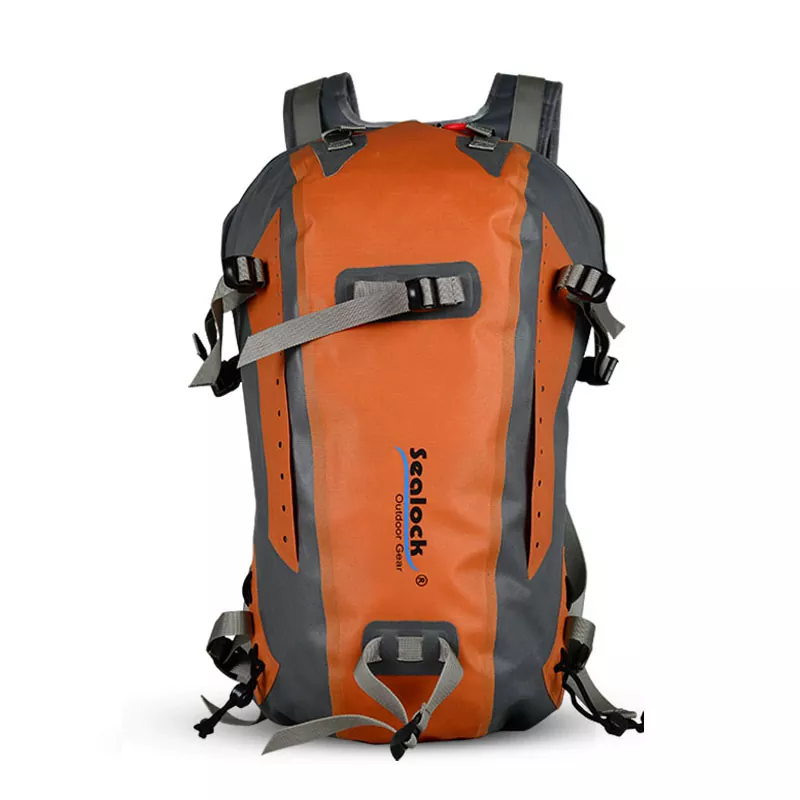
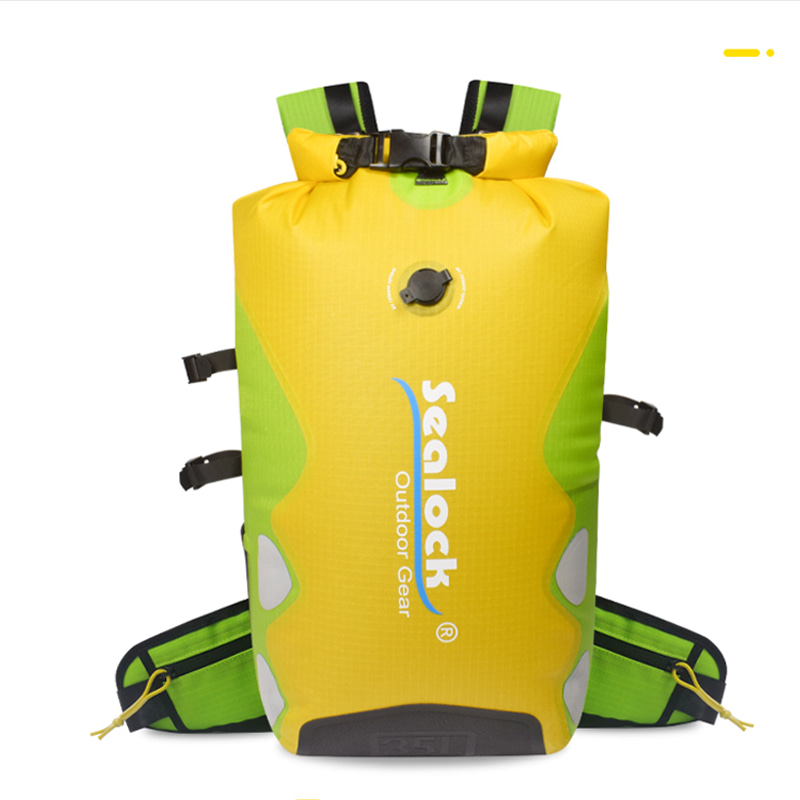
SL-E039 Mochila seca de TPU— 25L; nailon 420D recubierto con TPU; dos correas de hombro ajustables y botón en la cintura; muestra de 3 a 5 días; IPX7 verificado.
Predominantemente soldado con un mínimo de herrajes cosidos: el híbrido más simple
300–500
El material de la carcasa, el cierre, las especificaciones de puntadas en cada punto de carga, el sistema de arnés y panel posterior, los herrajes, el color y la marca se pueden especificar por pedido, o se puede desarrollar un paquete a partir de un boceto.
Control de calidad en ambos procesos
Un producto híbrido necesita un régimen de inspección híbrido.CCIcubre la tela recubierta entrante para determinar el espesor del recubrimiento, la adhesión y la soldabilidad, además de correas, hilos, espuma, hebillas y ajustadores según el estándar firmado, con diferencia de color y solidez.IPQCcorridas en ambas líneas: en el lado de soldadura, pruebas de pelado en soldaduras de muestra al inicio de cada corrida, ancho de soldadura e integridad de las esquinas; en el lado de costura, densidad de puntada, condición de la aguja, tensión del hilo, ejecución de remate y caja-X y profundidad de inserción de la correa.OQCcubre muestreo AQL ISO 2859, pruebas de lotes de inmersión en agua real y comparación de muestras de oro, con inspección SGS o QIMA disponible.
Sealock también ejecuta estrictamente el procedimiento completo de inspección del cliente en productos terminados:desempaquetado, extracción al vacío, reposo estático de 24 horas y determinación de fugas de aire. El programa de laboratorio cubre ambas disciplinas: unión de soldadura y resistencia al pelado en el lado sellado, yresistencia de la costura y una prueba de carga de más de 1500 ciclos con carga brusca en los anclajes del hombro, el esternón y el cinturón de caderaen el lado cosido, además de recuperación de la compresión de la espuma, abrasión, desgarro, tracción, niebla salina, rayos UV, solidez del color y diferencia de color.
Preguntas frecuentes: Producción de mochilas impermeables
P: ¿Sólo realizan soldadura de alta frecuencia? R: No, y ésta es una suposición común. La soldadura sella el armazón, pero el arnés, el cinturón de cadera, el panel trasero, los anclajes, las correas, las mangas internas y los adornos están todos cosidos, y en una mochila las operaciones de cosido a menudo superan en número a las de soldadura. Ambas capacidades se ejecutan internamente con el mismo estándar.
P: ¿Las costuras no arruinan la impermeabilización? R: No cuando está secuenciado correctamente. Las costuras estructurales se aplican a los paneles planos antes de soldar la carcasa, por lo que las perforaciones terminan debajo de la piel soldada. Cuando una costura estructural debe permanecer expuesta, el perímetro interior se sella con cinta de respaldo de aire caliente de PU o PVC.
P: ¿Por qué no simplemente soldar las correas? R: Porque un accesorio soldado puede desprenderse bajo un corte sostenido, que es exactamente la carga que soporta un anclaje de hombro. Una huella cosida distribuye la fuerza por un área. En el caso de piezas que soportan carga, la solución técnica correcta es coser o fijar mecánicamente.
P: ¿Qué puntada debemos especificar en los anclajes de las correas? R: Box-X donde hay espacio (distribuye la carga en múltiples ejes y ofrece una resistencia de unión mucho mayor que la costura recta) y presilla donde el espacio es reducido. Especifique el tipo y el peso del hilo, las puntadas por pulgada y la profundidad de inserción a lo largo del patrón, y tenga en cuenta que la densidad del remate debe ajustarse a la carga en lugar de maximizarse, ya que el remate excesivo debilita la tela base.
P: ¿Qué hilo usas en los puntos de carga? R: Nailon adherido o poliéster adherido, Tex 40 o más pesado: resistente a la putrefacción y a los rayos UV con alta resistencia a la tracción. Nunca hilo de uso general o de algodón en las costuras estructurales.
P: ¿Por qué las telas recubiertas necesitan agujas especiales? R: Una aguja de punta redonda perfora un agujero de gran tamaño en TPU o PVC laminado y deshilacha el tejido de refuerzo. Las agujas de cuña de perfil delgado con tensión controlada del hilo separan los hilos, manteniendo la perforación pequeña, lo que importa cuando esa perforación debe sellarse posteriormente.
Habla con la fábrica
Para poner en producción una mochila impermeable personalizada, comuníquese con Sealock alinfo@sealock.com.hko +86-769-82009361. Más de veinte años de soldadura de alta frecuenciaycostura industrial bajo un mismo techo, nueve líneas de soldadura, sistemas de arneses con carga probada, producción dual entre China y Vietnam y un procedimiento completo de inspección del cliente en cada envío.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies.
política de privacidad
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик